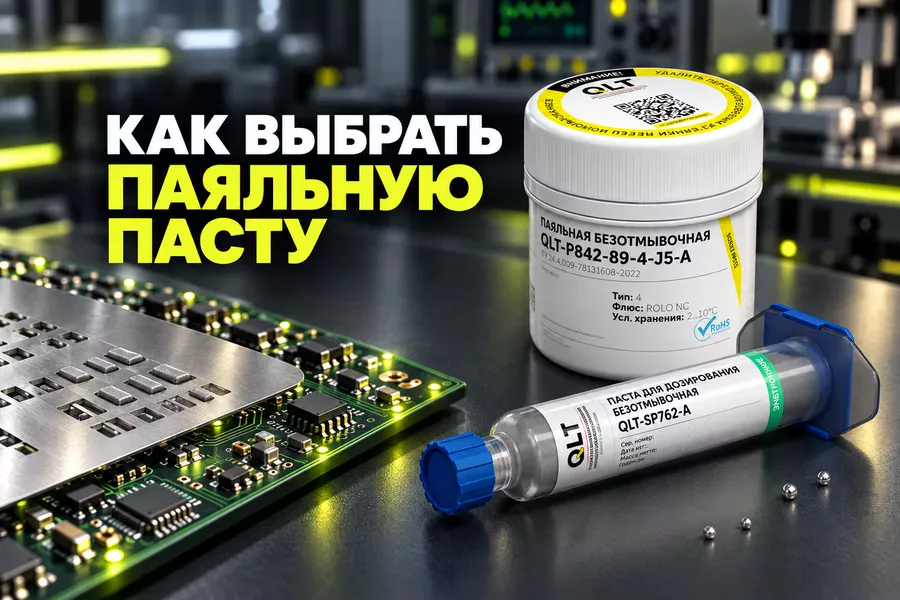
Как выбрать паяльную пасту? Отличный вопрос!
Выбор паяльной пасты — ключевой этап для качественной и надежной пайки. Основной принцип: выбор пасты зависит от задачи, которую вы решаете. Не существует универсального состава на все случаи жизни.
Чтобы упростить выбор, используйте эту блок-схему

Теперь разберем каждый параметр подробнее.
Шаг 1. Определите технологический процесс
Для групповой пайки методом оплавления в печи нужна классическая паяльная паста. Она имеет пастообразную консистенцию, наносится через трафарет и подходит для монтажа большого количества SMD-компонентов.
Для ручной пайки, ремонта и мелкосерийного монтажа часто удобнее использовать паяльную пасту для дозирования. Она поставляется в шприцах, наносится точечно и сохраняет форму до начала оплавления.
Важно не путать пасту для дозирования с ремонтным флюс-гелем. Паяльная паста содержит металлический порошок и флюс. Ремонтный флюс-гель не содержит припоя и применяется как отдельный флюс при ремонте BGA-компонентов и других операциях.
Шаг 2. Выберите тип припоя
Это решение определяется требованиями к изделию, условиями его эксплуатации и действующими ограничениями по использованию свинца.
1. Бессвинцовые припои
Преимущества: соответствуют требованиям RoHS и применяются в продукции, для которой ограничено содержание свинца.
Особенности: обычно имеют более высокую температуру плавления и требуют точной настройки термопрофиля.
Основные составы:
- SAC305 — Sn96,5Ag3Cu0,5. Распространенный бессвинцовый состав с хорошим балансом технологических свойств.
- Sn99Ag0,3Cu0,7. Сплав с уменьшенным содержанием серебра. На его основе производится паяльная паста QLT-P699-B.
- Sn98,5Ag1Cu0,5. Еще один вариант с уменьшенным содержанием серебра, представленный в пасте QLT-P700-A.
- Sn99,3Cu0,7. Более доступный сплав без серебра, но с другими характеристиками смачивания и механической прочности.
В ассортименте QLT представлены бессвинцовые паяльные пасты для разных температурных режимов и технологических процессов.
2. Свинцовосодержащие припои
Преимущества: сравнительно низкая температура плавления, хорошая смачиваемость и пластичность паяных соединений.
Ограничения: применение свинца допускается не для всех категорий электронной продукции.
Основные составы:
- Sn63Pb37. Эвтектический состав с температурой плавления около 183 °C. Быстро переходит из жидкого состояния в твердое.
- Sn60Pb40. Плавится и затвердевает в небольшом температурном диапазоне. Также широко применяется в электронике.
Для производства и ремонта можно использовать свинцовые паяльные пасты QLT.
Например, QLT-P863-A производится на основе сплава Sn63Pb37, содержит безотмывочный флюс ROL0 и выпускается с порошком 3 и 4 типа.
Шаг 3. Определитесь с типом флюса
Тип флюса влияет на активность пасты, качество смачивания и необходимость удаления остатков после пайки.
Безотмывочные пасты No-Clean
Преимущества: после корректного оплавления оставляют небольшое количество остатков, которые обычно не требуют удаления. Это сокращает время производства и расходы на очистку.
Когда использовать: в бытовой и коммерческой электронике, а также в технологических процессах, где последующая отмывка не предусмотрена.
В каталоге QLT представлены безотмывочные паяльные пасты на основе свинцовых, бессвинцовых и низкотемпературных сплавов.
Безотмывочный состав не означает полного отсутствия остатков. Возможность их сохранения на плате зависит от соблюдения термопрофиля и требований к готовому изделию.
Водосмываемые пасты
Преимущества: высокая активность и хорошая смачиваемость, в том числе на сложных или окисленных поверхностях.
Особенности: после пайки остатки необходимо удалить в соответствии с технической документацией материала. Печатный узел следует тщательно промыть и высушить.
Когда использовать: когда производственный процесс предусматривает контролируемую отмывку и проверку чистоты печатных узлов.
Водосмываемая паста не является автоматическим выбором для автомобильной, авиационной или военной техники. Для ответственных изделий материал выбирают по требованиям документации, а технологию очистки подтверждают испытаниями.
Активность флюса
По степени активности канифольные флюсы условно разделяют на несколько групп:
- R — слабоактивные. Для чистых и легкопаяемых поверхностей.
- RMA — умеренно активные. Универсальный вариант для многих монтажных операций.
- RA — повышенной активности. Для окисленных и сложных поверхностей. Обычно предъявляют более строгие требования к очистке.
Чем активнее флюс, тем эффективнее он удаляет оксиды. Но одновременно повышаются требования к контролю остатков после пайки.
Шаг 4. Учтите технические характеристики
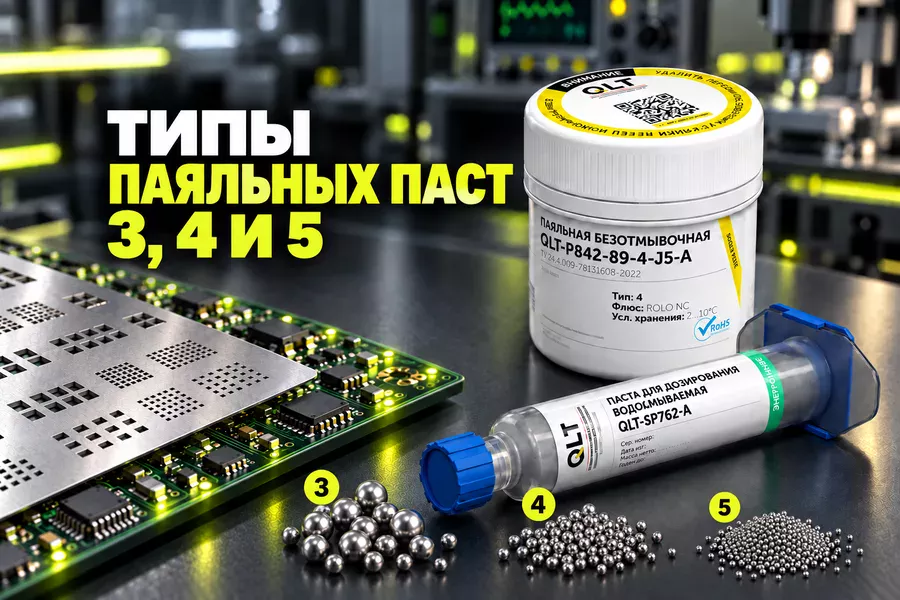
Размер частиц паяльного порошка
Размер частиц влияет на прохождение пасты через отверстия трафарета и точность формирования отпечатка.
- Type 3 — 25-45 мкм. Стандартный вариант для большинства компонентов с относительно крупным шагом.
- Type 4 — 20-38 мкм. Для более мелких компонентов и апертур трафарета.
- Type 5 — 15-25 мкм. Для микроэлектроники, BGA, uBGA и монтажа с малым шагом.
Это ориентировочные рекомендации. Точный тип порошка подбирают с учетом размеров апертур трафарета, толщины трафарета и требований производителя оборудования.
В линейке QLT представлены пасты разных типов. Например, QLT-P762-A производится с порошком 5 типа, а QLT-P863-A доступна с порошком 3 и 4 типа.
Температура пайки
Термопрофиль печи или режим работы паяльного фена должен соответствовать характеристикам выбранной пасты.
Бессвинцовые пасты на основе SAC-сплавов обычно требуют более высокой температуры оплавления. Пиковая температура может находиться в диапазоне около 235-250 °C.
Для паст на основе Sn63Pb37 пиковая температура обычно ниже и часто находится в диапазоне около 200-220 °C.
Точные значения необходимо брать из технической документации конкретной пасты. Слишком низкая температура приводит к плохому смачиванию и непропаям. Перегрев может повредить компоненты, плату и флюсовую систему.
Краткий чек-лист выбора
Что паяем?
Печатные платы с SMD-компонентами серийно:
Классическая паяльная паста для нанесения через трафарет.
Ремонт, установка единичных компонентов и мелкие серии:
Паяльная паста для дозирования в шприце.
Ремонт BGA без добавления припоя:
Ремонтный флюс-гель.
Какие требования предъявляются к изделию?
Требуется соответствие RoHS:
Бессвинцовая паяльная паста.
Применение свинца разрешено документацией:
Паста Sn63Pb37 или другой подходящий свинцовый состав.
Нужна ли отмывка?
Отмывка не предусмотрена:
Безотмывочная паста No-Clean.
Процесс предусматривает обязательную очистку:
Водосмываемая паста с последующей контролируемой отмывкой.
Какой размер компонентов?
Стандартные компоненты и крупные апертуры:
Type 3.
Мелкий шаг и небольшие апертуры:
Type 4.
BGA, uBGA и микроэлектроника:
Type 5.
Универсальная рекомендация для старта
Для большинства ремонтных и мелкосерийных работ, где применение свинца разрешено, подойдет паяльная паста Sn63Pb37 с порошком 3 или 4 типа и безотмывочным флюсом.
Она обладает хорошей смачиваемостью, имеет сравнительно невысокую температуру плавления и не требует обязательной отмывки при соблюдении технологии.
Для серийного производства окончательный выбор необходимо делать после проверки пасты на конкретной плате, трафарете и температурном профиле.
Посмотреть все паяльные пасты QLT.
QLT — бренд компании «ЛионТех»
QLT — собственный бренд паяльных материалов компании «ЛионТех». Материалы производятся в Санкт-Петербурге и предназначены для монтажа, сборки и ремонта электронных устройств.
Компания «ЛионТех» комплексно оснащает предприятия электронной промышленности: подбирает и поставляет оборудование для монтажа печатных плат, проектирует и запускает линии SMT/SMD, выполняет пусконаладочные работы, обучение специалистов и сервисное обслуживание.